
 ro
Get Free Quote 

Metode de conectare a conductelor HDPE: fuziune cap la cap, electrofuziune și tranziții
Știri din industrie-HDPE și-a câștigat locul în conductele de apă îngropate, conductele de canalizare și liniile de proces industrial deoarece este dur, flexibil și rezistent chimic. Fiecare dintre aceste avantaje, însă, depinde de articulații. O îmbinare de fuziune bine făcută devine mai puternică decât peretele conductei în sine; una grăbită devine prima scurgere despre care auziți după umplere. Ceea ce urmează este o privire orientată pe teren asupra metodelor de conectare a conductelor HDPE, detaliile care decid dacă o îmbinare se menține și ce trebuie făcut atunci când HDPE trebuie să îndeplinească PPR, PVC sau metal. Notele se bazează pe propria noastră experiență în producție și proiect la Suban, unde producem țevi și fitinguri din 2003.
Citiți țeava înainte de a alege o metodă
Trei numere decid aproape totul despre o conexiune: diametrul exterior, DR (raportul de dimensiuni) și gradul de polietilenă. DR este diametrul exterior împărțit la grosimea peretelui, deci un DR mai mic înseamnă un perete mai gros și o clasă de presiune mai mare. În PE100, DR 11 aterizează în jurul PN 16, DR 17 în jurul PN 10 și DR 26 lângă PN 6 pentru serviciul de apă. Grosimea peretelui stabilește, de asemenea, timpii de încălzire și răcire - o țeavă DR 17 de 250 mm necesită mult mai mult timp de înmuiere și răcire decât o serpentină DR 11 de 63 mm de la același magazin.
Potriviți metoda cu dimensiunea și cu site-ul. Fuziunea cap la cap acoperă majoritatea diametrelor de la aproximativ 63 mm în sus, fuziunea cu soclu se ocupă de lucrări cu orificii mici de până la 63 mm, electrofuziunea se potrivește șanțurilor și legăturilor strânse, iar fitingurile mecanice servesc liniile de service și conexiunile echipamentelor. Nu reduceți niciodată o îmbinare în tăcere: dacă un fiting de compresie merge pe o linie PN 16, fitingul în sine trebuie să fie evaluat pentru aceasta.
Metodele de conectare a conductelor HDPE cu patru miezuri
Fuziune la cap
Metoda calului de lucru. Două capete ale țevii sunt pătrate, încălzite cu un instrument de încălzire la aproximativ 200 până la 220 de grade Celsius, apoi împinse împreună și ținute până când se formează și se răcește o sferă dublă. Făcută corect, îmbinarea este omogenă - fără garnitură, fără căptușeală, fără un al treilea material care să cedeze. Are nevoie de o mașină de topire adecvată, de condiții curate și de un echipaj care să respecte timpul de răcire.
Electrofuziune
Un fiting de electrofuziune poartă o bobină de rezistență în interiorul prizei sale. O cutie de fuziune aplică o tensiune și un timp definite, topind orificiul fitingului și suprafața țevii într-un singur corp. Este alegerea ideală în cazul în care o mașină de topire nu se potrivește, pentru repararea manșoanelor și pentru legarea la liniile existente. Pregătirea suprafeței contează mai mult aici decât oriunde altundeva: răzuiți, curățați și marcați înainte de a vă energiza.
Fuziunea prizei
Pentru diametre mici, un instrument de încălzire de mână cu manșoane tată și femela încălzește capătul țevii și mufa fitingului în același timp. Este rapid, ieftin și fiabil până la aproximativ 63 mm, ceea ce îl face obișnuit pe liniile de serviciu, irigații și distribuția cu orificii mici.
Fitinguri mecanice si de compresie
Fitingurile de compresie se bazează pe o inserție de rigidizare și o etanșare din elastomer, în timp ce adaptoarele cu flanșe fixează HDPE la pompe, supape și alte materiale. Ele sunt rapide și demontabile, dar introduc un material diferit în linie și au, în general, un rating mai mic decât conducta. Folosiți-le acolo unde o permite ratingul lor, nu confortul lor.
| Metoda | Diametru tipic | Capacitate de presiune | Cel mai bine folosit pentru |
|---|---|---|---|
| Fuziune la cap | 63 mm și mai sus | Evaluare completă a conductei | Rețea, rețea de forță, curse lungi |
| Electrofuziune | 20 până la 800 mm | Evaluarea completă a fitingului | Transeuri strânse, reparații, legături |
| Fuziunea prizei | 20 până la 63 mm | Evaluarea completă a fitingului | Apă mică și irigare |
| Compresie | 20 până la 63 mm | De obicei, sub valoarea nominală a conductei | Linii de serviciu, contoare, lucru temporar |
| Adaptor cu flanșă | Oricare, cu robinetul potrivit | Depinde de garnitură și șuruburi | Camere pompe, supape, echipamente |
O secvență practică de fuziune cap la cap
Diferența dintre un joint de cincizeci de ani și un callback se reduce de obicei la câteva obiceiuri. O secvență de lucru arată astfel:
- Prindeți ambele capete, verificați alinierea și curățați conducta fără murdărie, ulei și apă.
- Înfruntați ambele capete până când chipsurile sunt continue și fețele sunt pătrate.
- Aduceți capetele împreună și verificați decalajul și decalajul; o nepotrivire vizibilă înseamnă re-prinderea înainte de încălzire.
- Se încălzește la temperatura specificată pentru gradul și grosimea peretelui și așteptați ca șiragul să atingă dimensiunea necesară.
- Trageți încălzitorul și închideți capetele în timpul deschis indicat de producătorul mașinii - ezitați și suprafața se oxidează.
- Construiți cordonul de îmbinare la presiunea specificată, apoi lăsați-l în pace.
- Răciți sub presiune - de regulă, cel puțin un minut pe milimetru de grosime a peretelui, mai mult pe vreme rece.
- Inspectați cordonul: uniform, răsturnat pe ambele părți, fără goluri și fără linie vizibilă de îmbinare.
Unde conexiunile HDPE merg greșit de obicei
- Murdăria, umezeala sau o peliculă de ulei pe suprafața încălzită, care este cea mai frecventă cauză a unei articulații friabile fragile.
- Temperatura încălzitorului în afara ferestrei sau o placă de încălzire care nu a fost curățată între îmbinări.
- DR sau grosimea peretelui nepotrivită între două țevi care sunt îmbinate.
- Răcirea întreruptă pentru că echipajul de șanț așteaptă.
- Piulițe de compresie strânse excesiv, căptușeala despicată sau rigidizarea inserției lăsată complet afară.
- Nu este permisă mișcarea termică, așa că o linie îngropată trage de o îmbinare mecanică în timp ce se răcește.
Îmbinarea HDPE la PPR, PVC și Metal
Tranzițiile sunt locul unde apar cele mai multe scurgeri, pur și simplu pentru că două materiale cu limite diferite de rigiditate, expansiune și temperatură se întâlnesc într-un singur loc. Cele trei opțiuni de încredere sunt un adaptor cu flanșă (cel mai robust și cel mai util), un fiting de tranziție filetat cu un filet din metal sau din plastic armat și un adaptor de compresie pentru linii de service mai mici. Indiferent ce alegeți, sprijiniți țeava pe ambele părți ale tranziției, astfel încât îmbinarea să nu suporte niciodată sarcina de îndoire.
HDPE la PPR la alimentarea cu apă
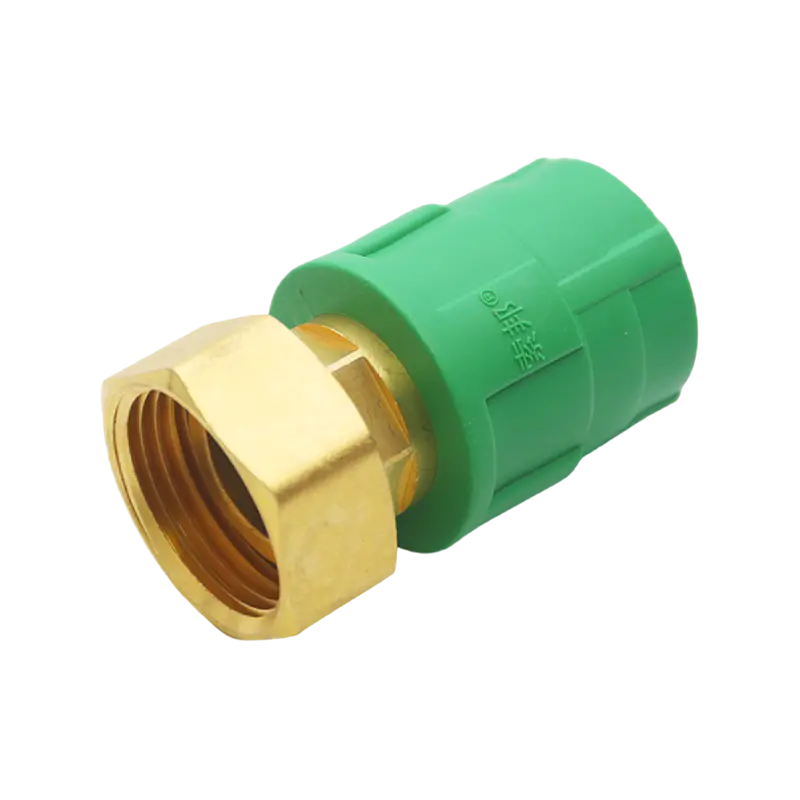
Un aspect comun aduce o conductă de alimentare HDPE într-o clădire și trece la PPR pentru coloanele interioare și distribuție, deoarece PPR gestionează apa fierbinte și îmbinările de topire la cald sunt ușor de realizat în interiorul unei încăperi de fabrică. Schimbarea necesită un adaptor PE-la-PPR special conceput, mai degrabă decât o mână de fire nepotrivite.
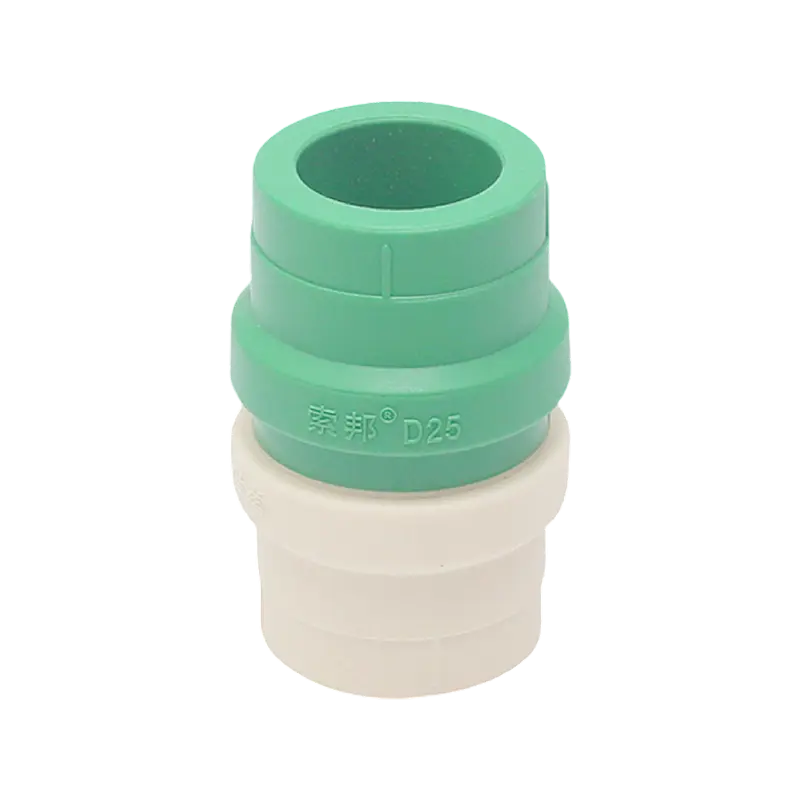 Adaptor pentru conducte PPR-PE D25 pentru tranziții PE-PPR Un fiting PPR topit la cald D25 pentru schimbările PE-PPR special realizate, dimensionat pentru a se potrivi liniilor de service PE și coloanelor PPR. Vizualizare produs →
Dimensionați adaptorul astfel încât să se potrivească atât cu linia de serviciu PE, cât și cu montajul PPR și mențineți tranziția accesibilă oriunde o permit specificațiile.
HDPE la PVC pe drenaj
Sub pământ, liniile de pământ și canalizare din HDPE se întâlnesc adesea cu o stivă din PVC sau o cameră de inspecție la linia clădirii. Un conector flexibil în această poziție absoarbe mici diferențe unghiulare și mișcarea termică și scutește echipa de șantier de a încerca să convingă două țevi rigide să se alinieze cu cimentul solvent.
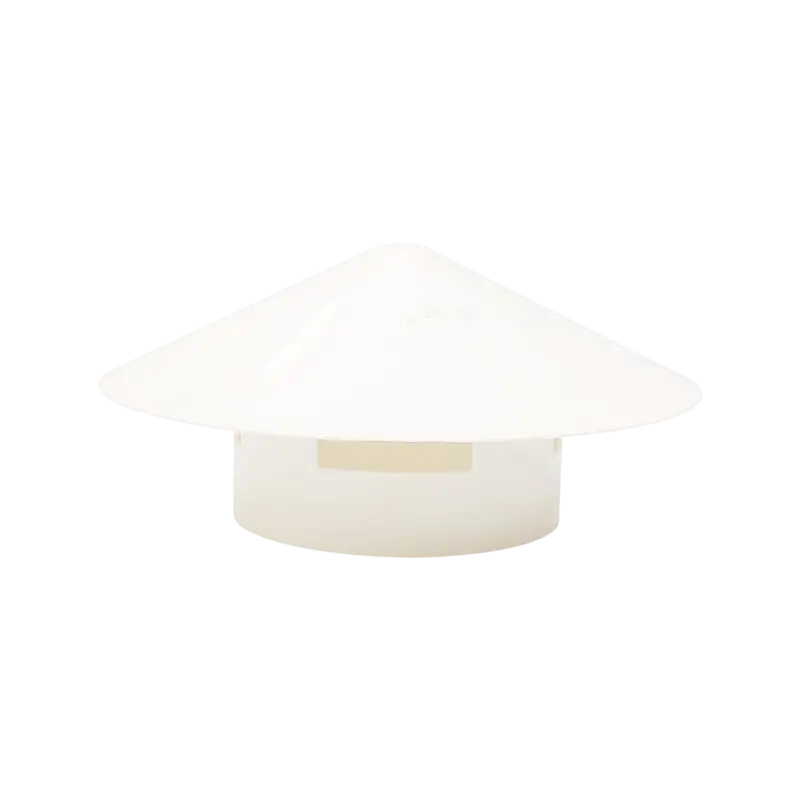 Conector cu cot drept flexibil rotativ din PVC pentru conexiuni de drenaj Un conector de drenaj din PVC rotativ disponibil în D75, D110 și D160, potrivit pentru alinierea flexibilă în cazul în care liniile de sol HDPE se întâlnesc cu stivele din PVC. Vizualizare produs →
Acolo unde tranziția este îngropată, protejați componentele metalice și confirmați că valoarea nominală a conectorului corespunde sarcinii de drenaj.
HDPE la metal
Fitingurile de tranziție din alamă sau bronz sunt răspunsul obișnuit la pompe, contoare și rezervoare. Utilizați un material de etanșare adecvat pentru filete, izolați metale diferite acolo unde specificația o cere și strângeți flanșele în cruce la cuplul declarat, mai degrabă decât la "suficient de strâns".
Linii îngropate, mișcare și testare
HDPE se mișcă. Coeficientul său de dilatare termică este de câteva ori mai mare decât al oțelului, așa că o linie instalată în răcoarea dimineții va încerca să se scurteze până după-amiaza. Așezați curse lungi cu un șarpe blând, permiteți mișcarea la îmbinările mecanice și limitați conexiunile cu flanșe la pompe și supape, unde forța are unde să meargă.
Pregătirea șanțurilor contează la fel de mult ca și îmbinarea în sine. Așezați țeava pe material fin, fără pietre ascuțite, păstrați adâncimea capacului în concordanță cu designul și umplerea laterală compactă înainte de rambleul principal. Al nostru Ghid de instalare a conductelor de drenaj din HDPE acoperă așternutul, adâncimea acoperirii și considerentele legate de îngheț mai detaliat.
Testarea presiunii înainte de umplere oriunde o permite specificația, de obicei la 1,5 ori presiunea de proiectare cu un timp de reținere înregistrat, și înregistrați poziția fiecărei îmbinări. Când ceva are nevoie de atenție mai târziu, un registru comun transformă o zi de săpătură într-o oră de săpătură.
Lucrul cu un furnizor care vede întreaga linie
Suban, operat de Shanghai Pilsa Pipe Industry Co., Ltd., produce țevi și fitinguri din 2003, cu baze de producție în Shanghai și Zhoukou, Henan. Gama noastră acoperă sisteme de alimentare cu apă PPR, sisteme de drenaj din PVC și conducte electrice și încălzire prin pardoseală PE-RT, alături de țevi de drenaj HDPE și țevi ondulate cu perete dublu. Experiența de export în peste 20 de țări și certificarea CE sprijină partea de documentare a proiectelor internaționale.
Dacă asamblați o listă de linii care combină rețeaua HDPE cu coloane PPR sau drenaj din PVC, trimiteți echipei noastre detaliile și vom confirma fitingurile, dimensiunile și evaluările care se potrivesc. Sortarea acestora în etapa de cotație este aproape întotdeauna mai rapidă decât sortarea pe site.
Produsul nostru //
Recomandați produse
 +86-13801995968
 +86-18017886575

 Nr. 366, Lane 6995, Puxing Road, Fengxian District, Shanghai
Drepturi de autor © SHANGHAI PILSA PIPE INDUSTRY CO., LTD. All rights reserved.