
 ro
Get Free Quote 

Îmbinarea țevilor din plastic: solvent fiabil, fuziune termică și metode mecanice
Știri din industrie-Fiecare instalator învață aceeași lecție de la început: țeava de plastic este ușor de tăiat și surprinzător de complicată de îmbinat. O articulație care pare ordonată poate plânge luni de zile, iar una care s-a grăbit într-o dimineață rece se poate elibera prima dată când sistemul este testat la presiune. Partea încurajatoare este că fiecare material plastic are o metodă de îmbinare care i se potrivește cu adevărat. Odată ce știi ce metodă îi aparține cărei țevi, munca încetează să mai fie presupuneri și începe să fie de rutină.
Producem sisteme de conducte PPR, PVC și PE din 2003, iar o mare parte din întrebările care ajung la echipa noastră tehnică sunt într-adevăr să se alăture întrebărilor. Ce ciment, cât de mult să-l ții, de ce mărgea arată neuniformă, de ce s-a crăpat un cot filetat. Acest ghid adună răspunsurile pe care le dăm cel mai des, alături de micile obiceiuri care separă o articulație care durează treizeci de ani de una care durează un sezon.
Materialul decide articulația, nu invers
Înainte de a alege instrumentele, confirmați ce este de fapt în mână. Țeava din plastic acoperă o familie de materiale cu comportament chimic și termic foarte diferit, iar metoda de îmbinare decurge de aici:
- PVC-U se îmbină cu ciment solvent, precum și cu fitinguri mecanice filetate sau garnite în lucrările de drenaj.
- PPR este unită prin fuziune termică, denumită de obicei sudare prin soclu sau sudare prin topire la cald. Acolo unde este necesară o conexiune metalică, inserțiile din alamă cu filet mamă sunt turnate în fiting.
- PE și HDPE sunt unite prin fitinguri de fuziune cap la cap, electrofuziune sau compresie, în funcție de diametru și acces la locație.
- PE-RT țeava de încălzire prin pardoseală nu este sudată cu solvent sau topită la fața locului; se conectează prin colectoare mecanice și fitinguri prin compresie sau prin împingere.
Două reguli salvează multe probleme. Nu sudați niciodată cu solvent PPR sau PE și nu aplicați niciodată un sudor cu topire la cald pe PVC. Niciuna dintre articulații nu va ține și ambele eliberează vapori neplăcuți în timp ce se defectează.
Sudarea cimentului cu solvent: Metoda standard PVC
Cimentul solvent nu este adeziv în sensul gospodăresc. Înmoaie suprafețele țevii și fitingurilor, astfel încât cele două materiale să fuzioneze într-un singur perete continuu. De aceea, pregătirea suprafeței contează mai mult decât marca de pe cutie.
Pregătiți corect suprafețele
Tăiați pătratul țevii cu un tăietor cu clichet sau cu un ferăstrău cu dinți fini, apoi îndepărtați bavurile cu un cuțit sau alez și teșitează ușor marginea, astfel încât să intre în priză fără a răzui cimentul. Ștergeți ambele suprafețe cu o cârpă curată și uscată. Acolo unde codul local cere grundul, aplicați-l și lăsați-l să se stingă. O țeavă umedă sau prăfuită va produce o îmbinare cu un canal ascuns în ea.
Aplicați, asamblați și țineți
Acoperiți capătul țevii cu ciment, apoi acoperiți interiorul mufei, lucrând rapid și uniform. Împingeți țeava acasă cu un sfert de tură, astfel încât cimentul să se răspândească și orice aer prins să scape și țineți-o ferm timp de cincisprezece până la treizeci de secunde. Ștergeți surplusul de mărgele din jurul umărului, apoi lăsați articulația complet nederanjată. Un sfert de tură este diferența dintre o îmbinare care trece un test și una care picura în spatele unui perete șase luni mai târziu.
Respectați timpul de cură
Îmbinările sudate cu solvent câștigă rezistență pe măsură ce solventul se evaporă, astfel încât timpul de întărire depinde de diametru, grosimea peretelui și temperatură. Îmbinările de drenaj domestice mici pot fi manipulate destul de repede, în timp ce îmbinările de presiune mai mari au nevoie de mult mai mult timp înainte de testare. Vremea rece încetinește procesul; condițiile umede, înghețate sau cu vânt îl pot strica. Dacă o îmbinare trebuie testată în aceeași zi, includeți-o în program de la început, mai degrabă decât să o descoperiți la pompă.
Pentru scurgerile de scurgere și apă de ploaie, un cuplaj drept standard din PVC este calul de lucru al întregii metode, iar având dimensiunile potrivite pe dubă evită improvizația:
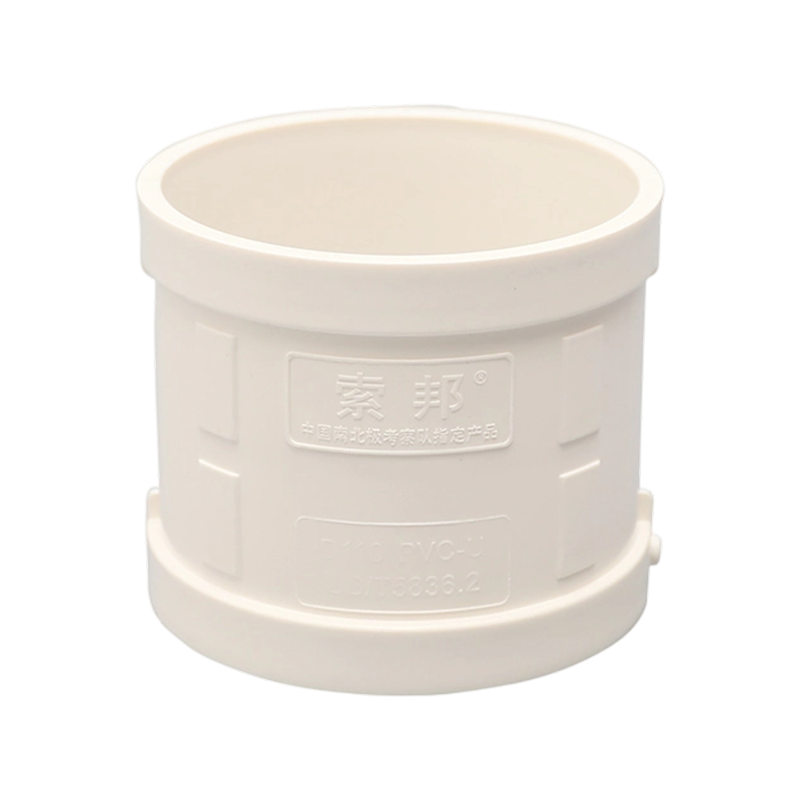 Cuplaje drepte din PVC pentru canalizare de scurgere și apă pluvială Disponibil de la D50 la D315, aceste cuplaje din PVC se potrivesc canalizării de drenaj și de apă pluvială acolo unde dimensiunile corecte și conexiunile fiabile contează. Vizualizare produs →
Fuziune termică: cum sunt de fapt îmbinate țevile PPR
Sudarea prizei PPR este rapidă și, odată ce ritmul este învățat, remarcabil de fiabilă. Secvența esențială este aceeași la fiecare diametru:
- Tăiați pătratul țevii și marcați adâncimea de inserție pe exterior cu un creion sau marker.
- Aduceți unealta de sudură la temperatură, de obicei în jur de 260 °C, și așteptați până când indicatorul confirmă acest lucru. Un instrument care încă se încălzește produce o îmbinare rece.
- Încălziți țeava și fitingul în același timp, câte una pe fiecare parte a sculei, împingându-le pe ambele pe matrițele respective fără a le răsuci.
- Scoateți ambele, apoi împingeți conducta în priză într-o singură mișcare dreaptă, până la marcajul de adâncime, fără a se roti.
- Țineți îmbinarea nemișcată în timp ce se răcește. Orice mișcare în primele secunde creează o linie slabă în sudură.
Timpul de încălzire se aplică mai degrabă cu grosimea peretelui decât numai cu diametrul exterior. Punctele de pornire obișnuite sunt aproximativ cinci secunde la 20 mm, șapte secunde la 25 mm și opt secunde la 32 mm, dar urmați întotdeauna tabelul producătorului fitingurilor, deoarece grosimea peretelui variază între clasele de presiune. Ceea ce contează este consistența: același număr pe fiecare articulație, un cordon vizibil și uniform în jurul umărului și niciun semn de arsuri sau o linie de sudură scufundată.
O cuplare egală simplă este cel mai bun loc pentru a exersa sincronizarea, deoarece o sudură slabă apare imediat la un test de presiune:
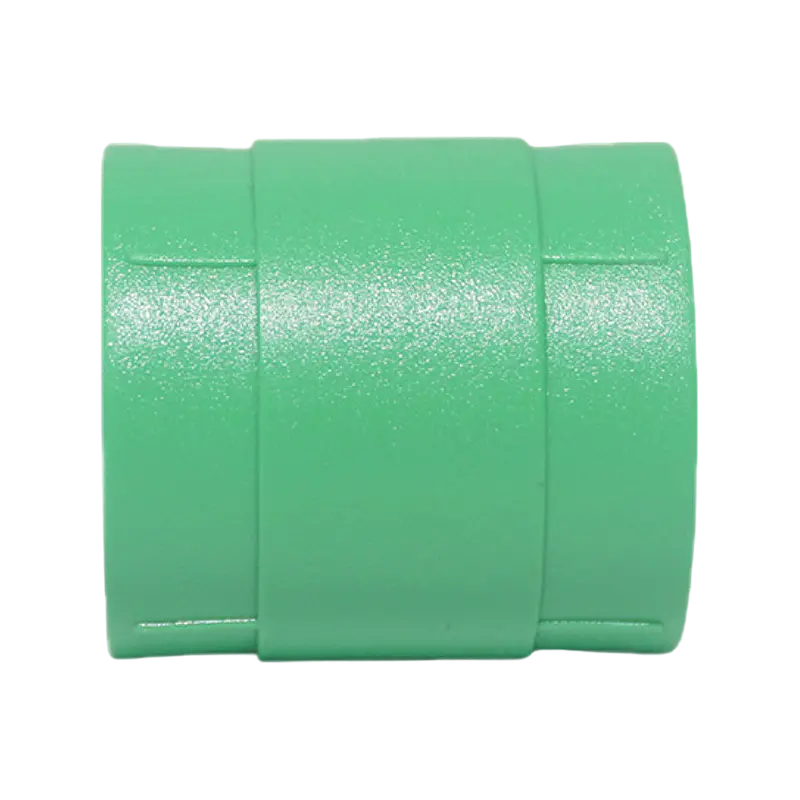 D25 Cuplaj PPR egal pentru practica de topire la cald Un cuplaj egal D25 în domeniul de topire la cald PPR, util pentru exersarea sincronizarii îmbinării înainte de testarea presiunii a conductelor de alimentare cu apă. Vizualizare produs →
Fuziune cap la cap și electrofuziune pentru HDPE
Rețelele mai mari din polietilenă sunt unite prin fuziune cap la cap: capetele țevii sunt îndreptate cu fața plată, aliniate, încălzite pe o placă și apoi presate împreună sub presiune controlată. Alinierea și controlul presiunii sunt totul aici, motiv pentru care mașina și manometrele sale merită mai multă atenție decât conducta. Electrofuziunea adoptă abordarea opusă pentru situațiile incomode. Un fiting cu o bobină de încălzire încorporată este fixat peste capetele țevilor răzuite și curățate, iar o unitate de control aplică o tensiune precisă pentru un ciclu fix. Este mai lent pe îmbinare și are nevoie de condiții curate și uscate, dar funcționează într-un șanț în care o platformă de fuziune cap la cap nu se potrivește.
Îmbinări mecanice: filetate, prin compresie și prin împingere
Nu orice conexiune ar trebui să fie permanentă. Conexiunile filetate permit unei linii PPR sau PVC să se termine la o supapă, robinet, pompă sau țeavă metalică, iar inserțiile mamă din alamă sunt făcute exact pentru acea lucrare. Înfășurați filetul tată cu bandă PTFE sau un cordon de etanșare, strângeți manual, apoi adăugați nu mai mult de o tură sau două cu o cheie. Strângerea excesivă este cea mai frecventă cauză a unei inserții din alamă despicată și se întâmplă de obicei în ultimul sfert de tură.
Fitingurile de compresie rămân alegerea practică pentru liniile de service PE, irigații și bucle de încălzire PE-RT, unde un manșon de inserție susține țeava și o piuliță comprimă o măsline pe ea. Fitingurile prin împingere sunt încă mai rapide și cu adevărat utile pentru reparații, dar se bazează pe o tăietură curată, pătrată, fără bavuri și pe o țeavă complet introdusă; o țeavă care se oprește înainte de inelul de prindere va ține la presiune scăzută și va elibera la presiune ridicată. Acolo unde plasticul se întâlnește cu metalul într-o cameră de pompe, o tranziție cu flanșă sau un adaptor dedicat pentru schimbarea materialului este detaliul mai sigur.
Compararea metodelor de îmbinare
Tabelul de mai jos rezumă modul în care metodele diferă în practică. Utilizați-l ca punct de plecare pentru planificare, apoi confirmați cerințele specifice pentru diametrul, clasa de presiune și codul local.
| Metoda | Materiale tipice | Echipament cheie | Aplicații comune | Relucrare |
|---|---|---|---|---|
| Ciment solvent | PVC-U, CPVC | Cutter, grund, ciment, aplicator | Drenaj, apă de ploaie, conductă | Decupați și refaceți |
| Fuziunea prizei | PPR, PP-RCT | Sudor termofuzibil, matrițe, tăietor | Alimentare cu apă caldă și rece | Decupați și re-fuzionați |
| Fuziune la cap | HDPE, PP | Mașină de topire cu unealtă de fațare | Apa de retea, canalizare, gaura mare | Tăiați și refaceți |
| Electrofuziune | HDPE, PE100 | Unitate de control, racleta, cleme | Reparații, tranșee strânse | Tăiați și prindeți din nou |
| Filet | PPR cu inserții din alamă, PVC | Bandă de etanșare, cheie | Supape, robinete, tranziții metalice | Deșurubați și etanșați din nou |
| Compresie și push-fit | PE, PE-RT, PEX | Cutter, cheie, unealtă de debavurat | Bucle de încălzire, linii de service, reparații rapide | Eliberați și refaceți |
Greșeli pe care le vedem cel mai des pe site
- Metode de amestecare între materiale. O îmbinare sudată cu solvent pe PPR sau o îmbinare topită la cald pe PVC va eșua întotdeauna. Verificați mai întâi marcajul de pe peretele conductei.
- Lucrul cu suprafețe umede sau murdare. Apa diluează cimentul solvent și contaminarea slăbește o sudură prin fuziune. Uscați țeava și ștergeți-o.
- Testare prea devreme. Îmbinările cu solvent și îmbinările prin fuziune au nevoie de timp. Testarea presiunii unui sistem care a fost asamblat cu o oră mai devreme nu dovedește nimic decât nerăbdarea.
- Răsucirea în timpul fuziunii. Un sfert de tură este corect pentru cimentul solvent și greșit pentru o sudură cu topire la cald, unde poate crea un punct slab spiralat.
- Ignorând mișcarea termică. Cursele lungi drepte au nevoie de alocație de dilatare, indiferent dacă aceasta provine dintr-un rost de dilatare special creat sau dintr-o schimbare de direcție.
- Strângerea excesivă a firelor. Inserțiile din alamă crapă liniștit și se scurg sub bandă acolo unde nimeni nu privește.
Alegerea fitingurilor și dirijarea țevii
Alăturarea este doar jumătate din loc de muncă; cealaltă jumătate decide cum ajunge linia de la un punct la altul. O măturare cu rază lungă sau o pereche de coturi de 45 de grade creează mult mai puțină rezistență și stres decât o singură îndoire strânsă de 90 de grade, ceea ce contează pe liniile de apă caldă unde expansiunea termică este deja împotriva ta. Acolo unde un circuit trebuie demontat pentru întreținere, o unire merită costul suplimentar. În cazul în care conducta își schimbă direcția în mod repetat într-o încăpere a fabricii, planificați ordinea de montare pe hârtie înainte de a tăia orice.
Am realizat o scurtă comparație a fitingurilor îndoite și înclinate care acoperă mai detaliat partea de pierdere a presiunii a acestei decizii: dacă cântăriți o îndoire pe o pereche de coate, diferențele practice merită citite înainte de a tăia . Pentru majoritatea lucrărilor de distribuție a apei calde, un cot de 90 de grade bine făcut rămâne alegerea standard:
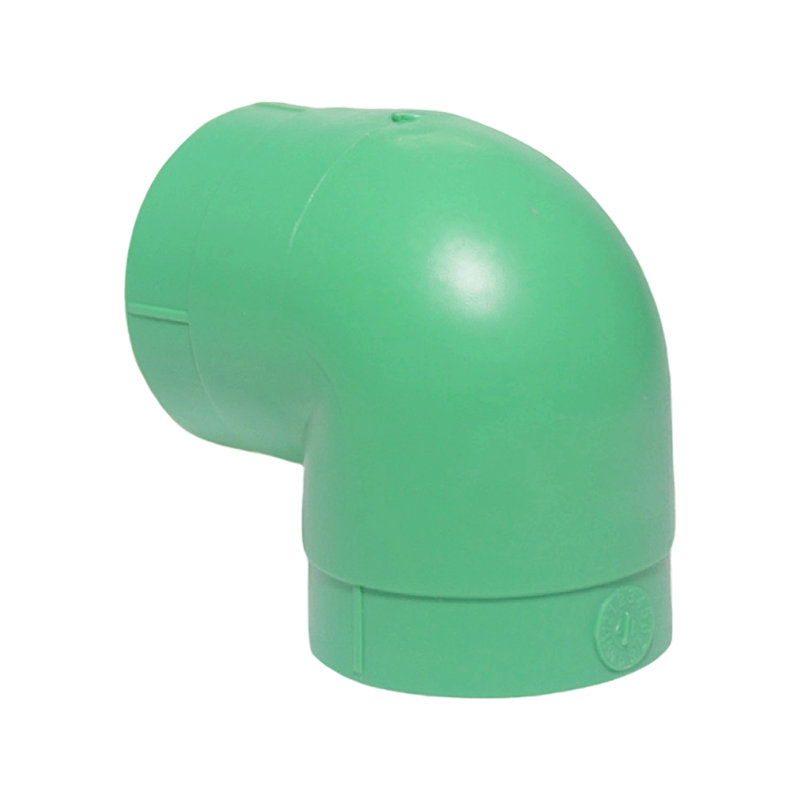 PPR D25 Cot de 90 de grade pentru distribuția apei calde Un cot D25 PPR cu topitură la cald pentru viraje la 90 de grade în conductele de alimentare cu apă, potrivit pentru configurațiile standard de distribuție a apei calde. Vizualizare produs →
Un ultim cuvânt despre testare
Indiferent de metoda pe care ați folosit-o, testați sistemul corect, mai degrabă decât să sperăm. Umpleți încet, eliminați aerul, ridicați presiunea treptat la valoarea de test și mențineți-o suficient de mult pentru ca schimbările de temperatură să se stabilească. Mergeți pe linie și verificați fiecare articulație, nu doar pe cele despre care nu erați sigur. Imbinarile care se defecteaza sunt mai des cele asamblate in graba decat cele asamblate cu grija.
Dacă specificați un sistem și doriți o a doua opinie cu privire la armătura care se potrivește unei anumite îmbinări, echipa noastră este bucuroasă să vă ajute. Furnizăm țevi și fitinguri din PPR, PVC și PE pentru proiecte de alimentare cu apă, drenaj, conducte electrice și încălzire prin pardoseală, iar cea mai rapidă modalitate de a obține un răspuns clar este de obicei un mesaj scurt care descrie țeava, diametrul și la ce se conectează. Trimite-ne detaliile și vom reveni cu o recomandare.
Produsul nostru //
Recomandați produse
 +86-13801995968
 +86-18017886575

 Nr. 366, Lane 6995, Puxing Road, Fengxian District, Shanghai
Drepturi de autor © SHANGHAI PILSA PIPE INDUSTRY CO., LTD. All rights reserved.